

アルミ箔の圧延工程、特に減パス生産では多量の変形熱や摩擦熱が発生し、圧延変形部は常に加熱されます。 変形ゾーン内のロールの局所温度が高すぎる場合。 圧延冷却油の最大冷却能力を超え、その部分の熱膨張が大きくなり、それに伴って出口のアルミ箔が緩んでしまいます。 たとえば、アルミ箔はコイリングプロセス中に平らにすることができません。 そして、コイル巻き後のこの領域の気孔率は平坦な領域の気孔率よりも大きく、蓄積後にホットバルジとも呼ばれる膨らみが形成されます。
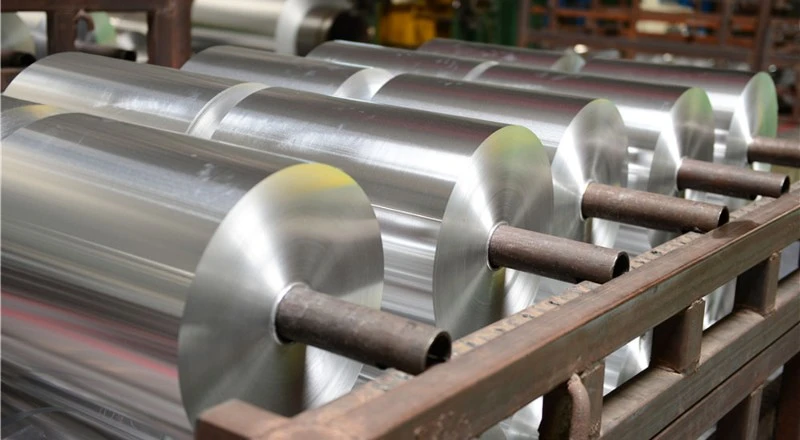
アルミ箔ホットドラムの問題に対する具体的な対策は次のとおりです。ボトミング中に出口側の形状に応じてロールクラウンをタイムリーに調整し、ボトミングの品質と通常の圧延中の形状制御を確保します。 形状パラメータの設定では、出口形状を保証する必要があります。平坦化する際、中央部分が端部分よりもわずかにタイトであること、つまり一定の中間高さを維持することを確認し、パス間のプレート形状パラメータの合理的な移行も考慮する必要があります。 定期的にノズルの噴射効果を確認し、適時に機械を停止してローリングオイルノズルの動作状態を確認してください。
